

Также была представлена технология локализации воздействия потенциально-опасных объектов на окружающую среду в Арктическом регионе.
Материал подготовлен специалистами HK MARLINE Trading Ltd.
Японские и южнокорейские судостроители ускоряют внедрение сварочных, окрасочных и инспекционных роботов. Только за последнюю неделю стало известно сразу о нескольких проектах: японские Kawasaki Heavy Industries, Shin Kurushima Dockyard и Namura Shipbuilding займутся мобильными роботами для открытых стапельных площадок, а южнокорейские группы расширяют автоматизацию сварки и готовят к испытаниям человекоподобные машины.
Причина этой активности — не технологическая мода. Верфи одновременно столкнулись с нехваткой людей, длинными портфелями заказов и быстрым ростом китайских конкурентов.
За январь-июль 2026 года китайские предприятия получили 75% мирового объёма новых заказов в компенсированном тоннаже. Южной Корее досталось 17%. В июле соотношение оказалось ещё жёстче: 81% против 16%. В такой ситуации Япония и Южная Корея пытаются конкурировать не количеством доступных рабочих рук и не только ценой, а скоростью производства, качеством и способностью строить сложные суда в срок.
Так соревнование крупнейших судостроительных стран переходит с рынка заказов непосредственно в цех. Новая единица измерения конкурентоспособности верфи уже не число установленных роботов, а количество операций, которые можно выполнить без остановки, переделки и риска для человека.
Промышленные манипуляторы десятилетиями работают в автомобилестроении, но перенести эту модель на верфь напрямую нельзя. Автомобиль движется по конвейеру, его геометрия повторяется тысячами экземпляров, а робот действует в постоянной рабочей зоне. Судно, напротив, собирают из сотен крупногабаритных блоков. Их положение, доступность шва и последовательность операций меняются от проекта к проекту.
На открытой площадке к этому добавляются ветер, осадки, перепады температуры, пыль, криволинейные поверхности и работа на высоте. Внутри блока — тесные помещения, временные конструкции, кабели и оборудование. Даже отклонение металлического листа на миллиметр может потребовать изменения угла, скорости и траектории сварки.
Поэтому главным технологическим сдвигом становится не сам сварочный манипулятор, а его способность видеть окружающую обстановку, сопоставлять её с трёхмерной моделью, самостоятельно строить маршрут и проверять результат. Робот на современной верфи должен быть одновременно мобильной машиной, сварщиком, измерительным прибором и участником общей цифровой производственной системы.
Роботизация верфи начинается не с покупки манипулятора. Сначала предприятие должно привести к единому виду конструкторские данные, технологические маршруты и критерии качества. Если у машины нет точной цифровой модели операции, она лишь автоматизирует производственную неопределённость, — отмечает Александр Виговский, генеральный директор HK MARLINE Trading Ltd.
На верфях HD Hyundai в Ульсане роботы уже получают координаты сварки из проектных данных, перемещаются между судовыми секциями и выполняют стандартные швы под контролем операторов.
На предприятии HD Hyundai Samho человек способен обработать до 30 сварочных ячеек в день, тогда как робот — до 50. Даже если такая прибавка сокращает постройку судна лишь на несколько дней, на серии и плотном портфеле заказов она превращается в дополнительную пропускную способность верфи.
Следующий шаг — переход от машин, созданных под одну повторяемую операцию, к более универсальным системам. HD Korea Shipbuilding & Offshore Engineering и HD Hyundai Robotics разрабатывают человекоподобного робота для сложной сварки. Прототип планируется завершить до конца 2026 года, полевые испытания и коммерческое внедрение — начать в 2027-м. Судостроительная группа предоставляет реальные производственные данные, на которых система учится распознавать рабочую ситуацию и выбирать действия.
Цель HD Hyundai к 2030 году — получить отдельные полностью автоматизированные линии и небольшие участки, способные работать практически без постоянного присутствия людей. В отрасли их называют dark factory: освещение на такой площадке требуется скорее для обслуживания и контроля, чем для самой производственной операции.
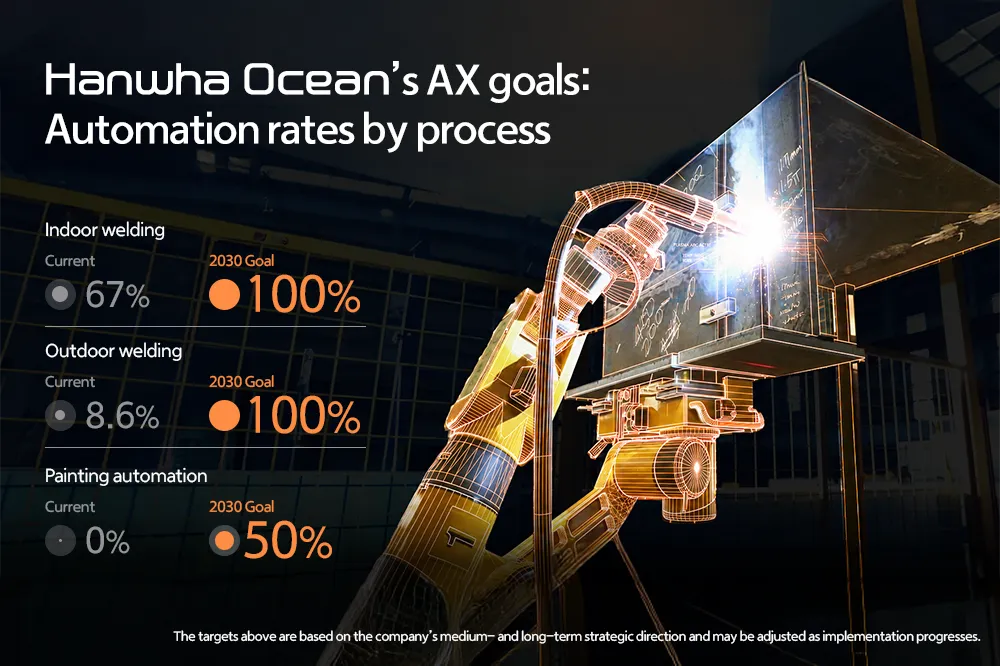
У Hanwha Ocean другая формулировка, но та же логика. Компания фиксирует приёмы опытных сварщиков и использует эти данные для обучения алгоритмов. По данным самой группы, элементы искусственного интеллекта уже задействованы в 67% сварочных операций внутри помещений на верфи Кодже. К 2030 году Hanwha Ocean рассчитывает полностью автоматизировать сварку и довести применение ИИ при подготовке поверхностей и окраске до 50%.
Один оператор при стандартной сварке сможет контролировать до десяти роботов. Это меняет не только производительность, но и саму профессию: часть специалистов перемещается из горячих, тесных и опасных зон к настройке оборудования, управлению группой машин и контролю качества.
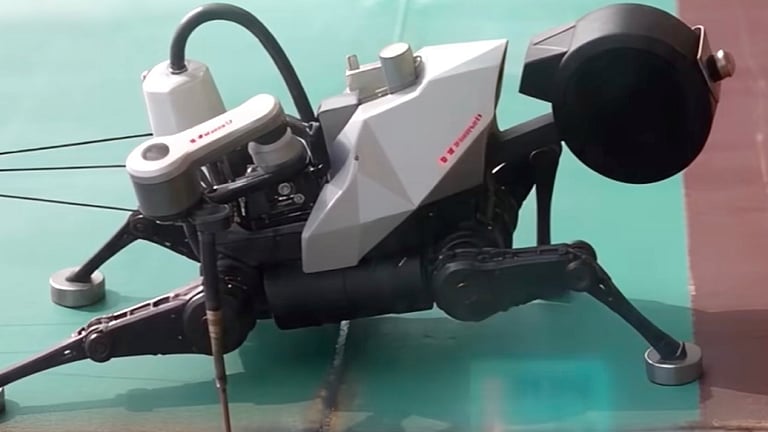
Японские судостроители идут в наиболее сложную зону — наружные поверхности блоков и стапельные площадки. В октябре стало известно, что Kawasaki Heavy Industries, Shin Kurushima Dockyard и Namura Shipbuilding разработают мобильные системы для сварки, окраски и проверки качества. В проект входят колёсные и шагающие машины, в том числе четырёхногие роботы, способные перемещаться по корпусной конструкции.
Программа началась в марте 2026 года и рассчитана до марта 2027-го. Испытания пройдут в действующем производстве, а в технической оценке участвуют ClassNK и American Bureau of Shipping. Это существенная деталь: автоматизация должна подтвердить не только возможность выполнить шов или нанести покрытие, но и воспроизводимое соответствие результата требованиям качества.
Отдельное направление развивает Fanuc. Крупнейший японский производитель промышленных роботов создал первые специализированные системы для сварки и окраски в судостроении.
Стратегический ориентир компании особенно показателен: со временем количество роботов на японских верфях должно стать сопоставимым с численностью отраслевого персонала — около 75 тысяч человек. Расчёт сделан в том числе на ночную работу, когда дефицит смены ограничивает загрузку оборудования.
Такая автоматизация становится частью более крупной промышленной программы. Япония намерена удвоить объёмы судостроения к 2035 году, а совокупные государственные и частные инвестиции в отрасль оцениваются приблизительно в 1 трлн иен.
Первые крупные вложения направляются в Imabari Shipbuilding, Japan Marine United и Namura Shipbuilding — «Медиапалуба» уже сообщала о государственном транше и модернизации мощностей. Роботы в этой модели нужны не как эффектная демонстрация, а как способ загрузить новые мощности при ограниченном кадровом ресурсе.
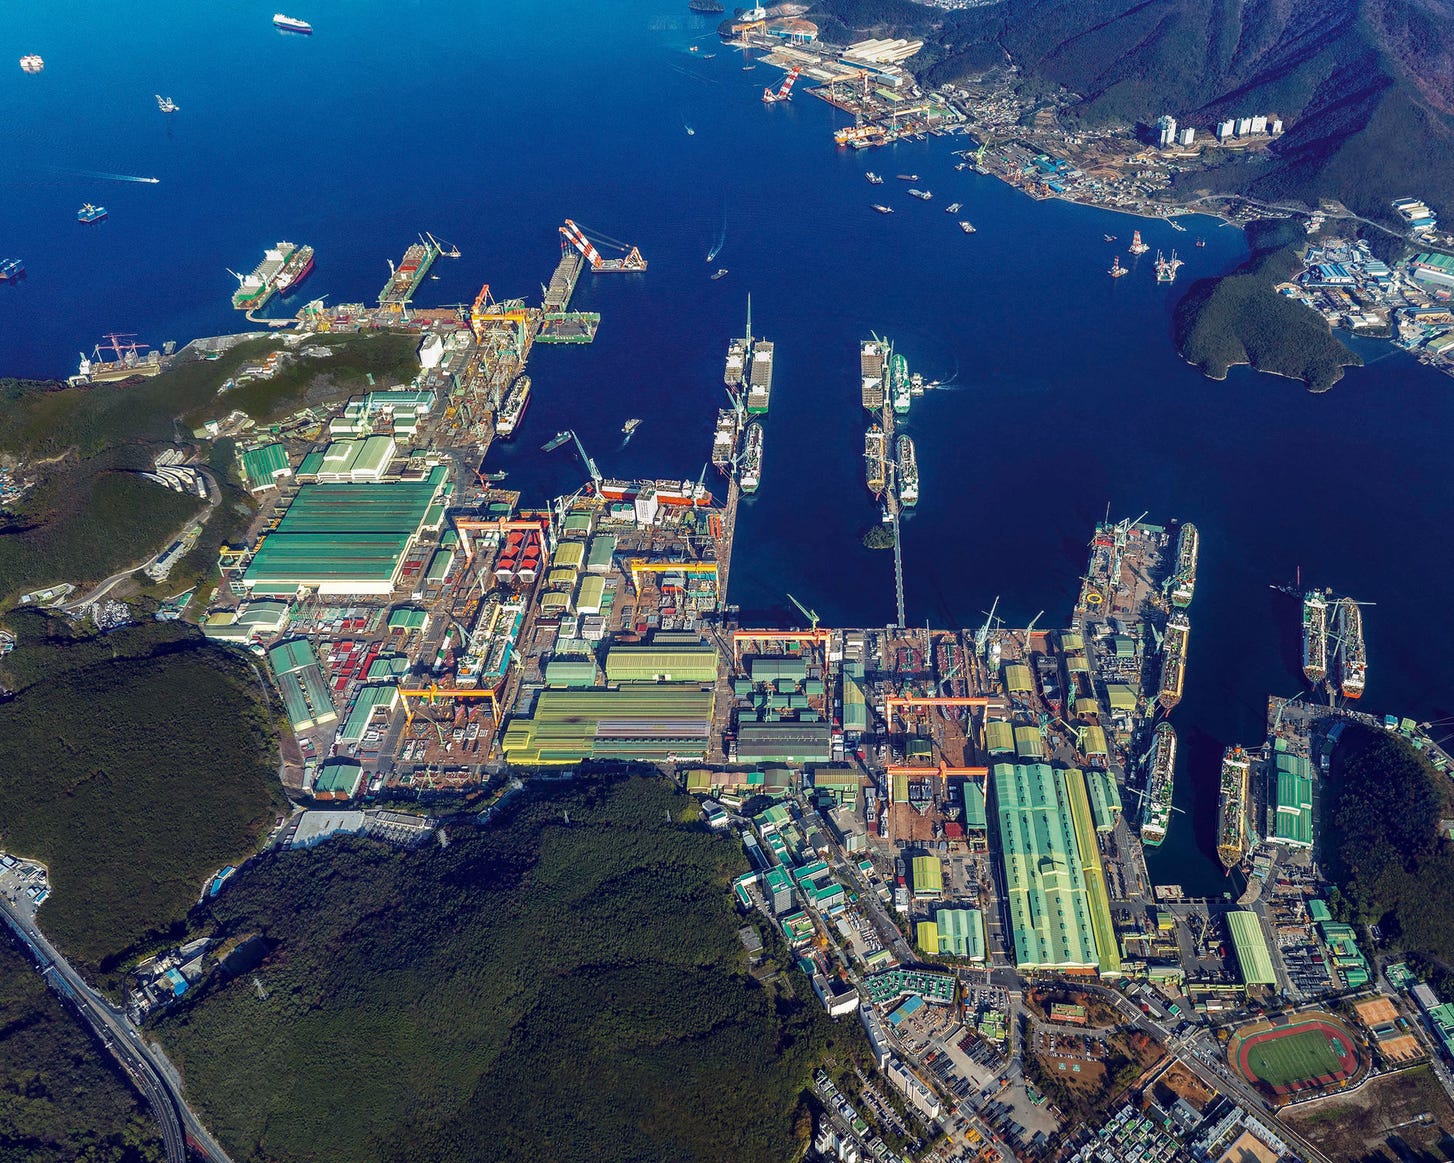
Южнокорейский судпром в 2024 году сохранял второе место в мире и обеспечивал около 27% сдач по компенсированному тоннажу. Однако за десять лет численность занятых в отрасли сократилась примерно на 44%.
По данным обзора судостроительной промышленности Южной Кореи, подготовленного ОЭСР, доля квалифицированных рабочих к 2023 году снизилась до 28% общей занятости, а иностранные специалисты уже составляли около 15% персонала крупнейших верфей.
Проблема не сводится к общему количеству работников. Отрасль теряет носителей практического опыта, который десятилетиями передавался непосредственно на производстве. Молодёжь неохотно выбирает тяжёлые и опасные профессии, а средний возраст специалистов растёт. При этом для обучения сварщика сложным судовым операциям требуются годы.
Отсюда двойная задача роботизации. Первая — вывести людей из зон высокой температуры, искр, токсичных покрытий, высоты и замкнутых пространств. Вторая — оцифровать решения опытного специалиста прежде, чем предприятие потеряет эти компетенции.
Камеры, датчики и журналы параметров превращают индивидуальный навык в производственные данные, которые можно анализировать, повторять и масштабировать.
На верфи робот ценен не потому, что формально заменяет сварщика. Его главное преимущество — повторяемость операции в условиях, где человеку тяжело и опасно работать всю смену. Специалист при этом нужен на более высоком уровне: задать режим, увидеть отклонение и принять решение, которое машина пока принять не может, — говорит Александр Виговский.
Разработчики утверждают, что роботы уже способны выполнять более 90% простых сварочных швов. Но этот показатель легко истолковать неверно. Он относится к стандартизированным операциям в подходящих условиях, а не ко всей трудоёмкости корпусных, монтажных и достроечных работ.
Автоматизация по-прежнему сталкивается с криволинейной геометрией, труднодоступными стыками, различиями между фактическим блоком и проектной моделью, трубопроводами, насыщением помещений и постоянным перемещением людей и оборудования.
Окраска сложна из-за необходимости одинаково выдерживать толщину покрытия на большой поверхности и контролировать результат. Инспекция требует отличать допустимое отклонение от дефекта, который влияет на безопасность конструкции.
Поэтому ближайшая модель — не безлюдная верфь целиком, а множество автоматизированных островков. Роботы забирают длинные повторяемые швы, очистку, окраску, перенос тяжестей и первичный контроль. Люди выполняют нестандартные соединения, устраняют отклонения, настраивают процесс и отвечают за итоговое качество.
Важен и экономический предел. Мобильная машина для верфи дороже стандартного стационарного манипулятора. Ей нужны навигация, защищённое исполнение, датчики, программное обеспечение и интеграция с проектной системой. Для единичной операции инвестиция может не окупиться. Для серийного строительства, повторяющихся блоков и круглосуточной загрузки расчёт меняется.
Число закупленных машин почти ничего не говорит о зрелости цифровой верфи. Робот может месяцами оставаться в опытной эксплуатации или обслуживать слишком узкий участок. Для оценки нужны производственные показатели.
Первый — доля времени, когда система действительно выполняет полезную операцию, а не ждёт подготовленный блок, программу или специалиста.
Второй — объём работы за смену: метры шва, квадратные метры покрытия или число проверенных соединений.
Третий — процент переделок после автоматической операции.
Четвёртый — сокращение производственного цикла блока и всего судна.
Пятый — уменьшение времени, которое люди проводят в опасной зоне.
Отдельно следует измерять время переналадки. Если робот быстро варит, но для каждого нового блока его требуется несколько часов программировать вручную, производственный выигрыш исчезает.
Именно поэтому корейские и японские проекты связывают механику с ИИ, машинным зрением и проектными данными: система должна готовить траекторию из цифровой модели и уточнять её по фактической геометрии.
Самый строгий показатель — не рекорд отдельной машины, а соблюдение графика постройки серии. Если автоматизированный участок уменьшает разброс сроков между однотипными блоками и позволяет точнее планировать насыщение, окраску и стапельную сборку, он создаёт эффект для всей верфи.
Российским предприятиям нет необходимости начинать с обещания полностью безлюдного производства. Практический путь короче: найти повторяемые операции, которые ограничивают выпуск или создают наибольший риск для людей, и последовательно подготовить их к автоматизации.
Для одной верфи это может быть сварка плоских секций, для другой — очистка и окраска, для третьей — транспортировка деталей или контроль геометрии. Выбор должен опираться на фактическую трудоёмкость, статистику простоев и переделок, а не на зрелищность технологии.
Перед закупкой оборудования потребуется обеспечить три условия. Проектные данные должны доходить до производства в пригодном для машины виде. Технологические операции должны иметь измеримые критерии качества. Сам робот, его датчики, программное обеспечение и расходные материалы должны быть обеспечены сервисом на весь срок эксплуатации.
Есть и организационный вывод. Автоматизация не принадлежит только ИТ-службе или отделу главного сварщика. В проекте одновременно участвуют конструкторы, технологи, производственники, метрологи, служба качества и специалисты по охране труда. Если хотя бы одно звено подключается после монтажа машины, запуск затягивается, а ожидаемая производительность остаётся на презентации.
Для российской верфи главный урок Азии — не копировать образ «тёмного цеха», а точно выбрать узкое место. Один надёжно работающий роботизированный процесс, связанный с конструкторской моделью и контролем качества, полезнее десятка разрозненных демонстрационных установок. Автоматизация должна сначала снять ограничение со всего производственного потока, — считает Александр Виговский.
Китай уже располагает крупнейшим портфелем заказов: к концу июля 2026 года на его верфи приходилось 66% мирового портфеля по CGT. Южная Корея удерживала 18%, Япония пытается вернуть часть утраченных позиций масштабной модернизацией.
Разрыв нельзя закрыть одной технологией, однако роботизация становится способом увеличить выпуск без пропорционального роста численности персонала.
Для Кореи ставка связана с сохранением лидерства в сложных судах — прежде всего газовозах, крупных контейнеровозах и морской технике. Для Японии — с возвращением конкурентоспособности и удвоением производства. Для Китая — с закреплением масштаба и сокращением технологического отставания там, где оно ещё сохраняется.
Победителя определит не самый эффектный человекоподобный робот. Им станет верфь, которая соединит проектирование, движение блоков, автоматическую сварку, окраску, инспекцию и управление качеством в одну повторяемую систему.
Именно поэтому новости о шагающих машинах и «тёмных фабриках» следует читать не как сюжет о далёком будущем. Это уже борьба за сегодняшние сроки сдачи, себестоимость и следующий мировой заказ.

Также была представлена технология локализации воздействия потенциально-опасных объектов на окружающую среду в Арктическом регионе.

Суда строятся на ССК «Звезда».
Событие состоится 20 сентября 2027 года в нулевой день 19-й международной выставки гражданского судостроения «Нева-2027».
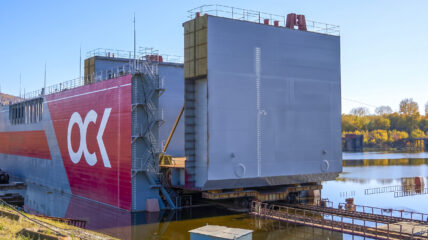
Проект, разработанный конструкторским бюро ОСК «Алмаз», реализуется в рамках Доковой программы ОСК по модернизации транспортно-спускового комплекса.